华创精密
您身边的齿轮计量泵专家
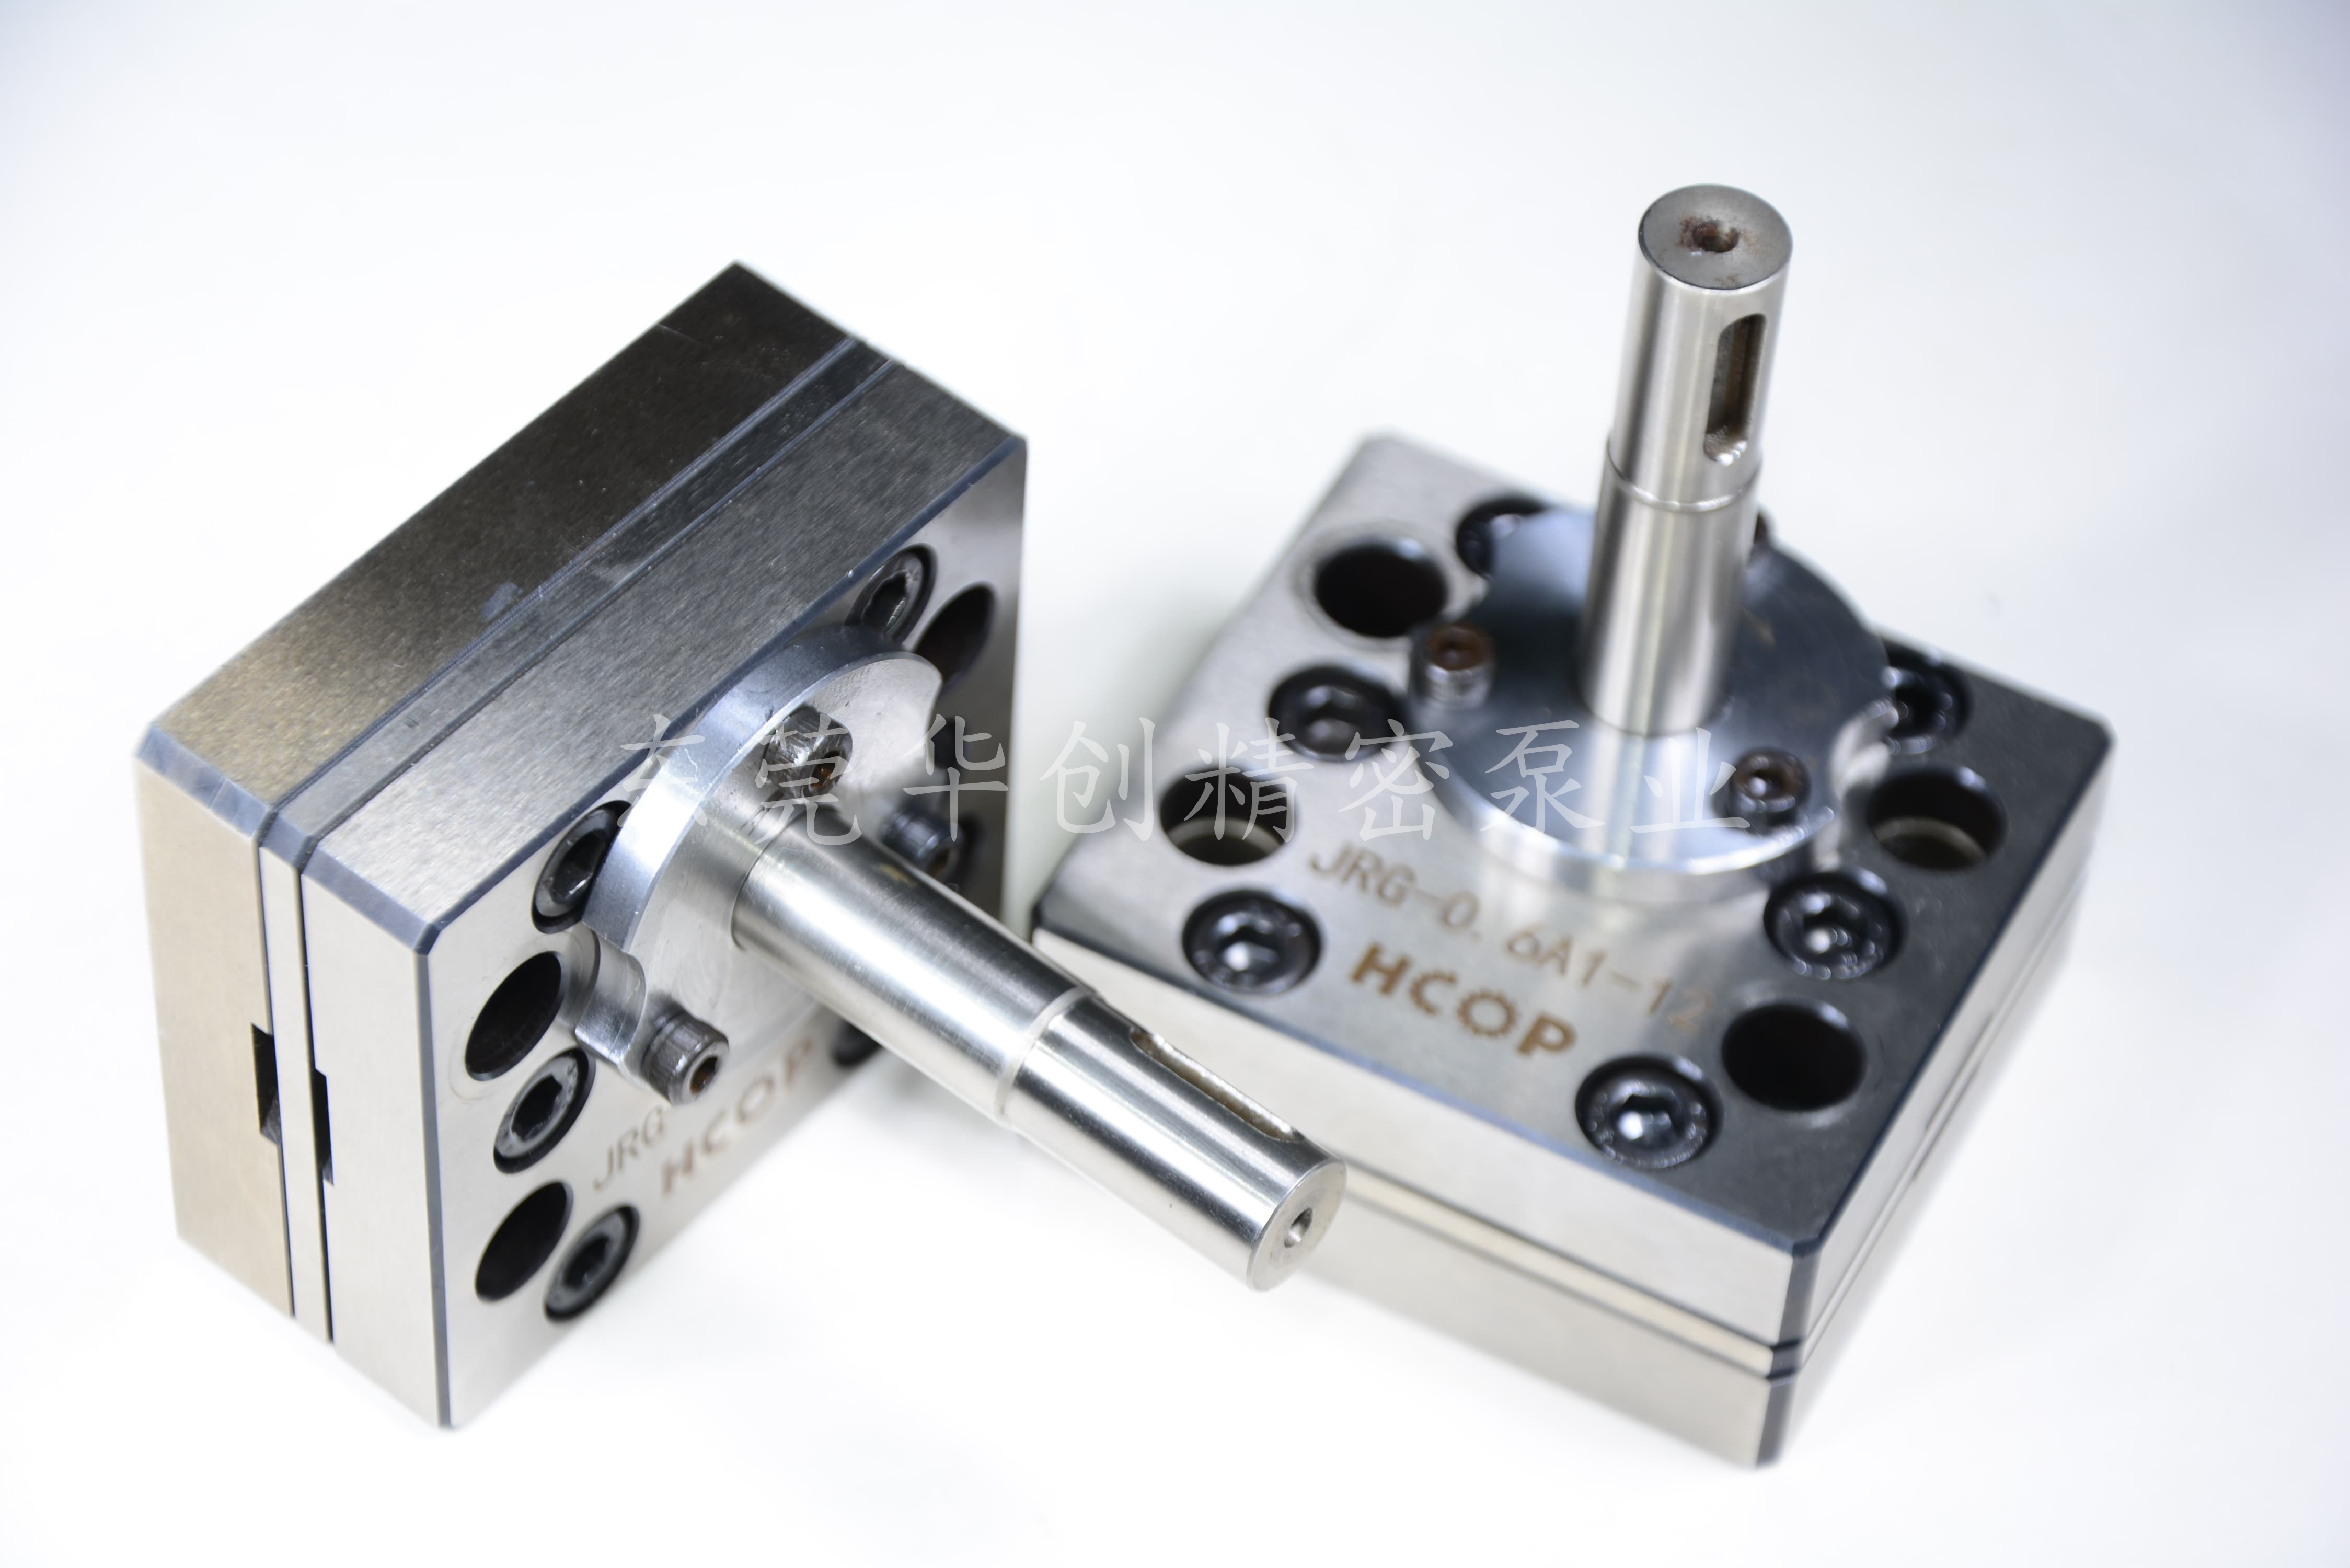
在玻璃胶、硅酮胶、密封胶自动化生产与施胶工艺中,齿轮泵是核心定量输送设备,直接决定出胶均匀度、胶线平整度、产品良品率。很多生产线出现出胶忽大忽小、断胶、拉丝、泵体卡滞、胶体变质等问题,核心原因并非设备故障,而是齿轮泵选型与玻璃胶介质特性、工况参数不匹配。本文结合玻璃胶高粘度、易触变、含微量填料、怕剪切发热的介质特点,系统讲解玻璃胶专用齿轮泵的完整选型逻辑,帮助企业精准适配设备,适配自动化打胶、涂胶、挤出、灌装全场景。
玻璃胶区别于普通涂料、胶水,介质特性特殊,也是选型的核心依据。常规中性硅酮胶、酸性玻璃胶、耐候密封胶均属于高粘度触变型膏状介质,粘度跨度大,内部含有碳酸钙、二氧化硅等微量粉体填料,具备剪切变稀特性。同时玻璃胶对温度、剪切力敏感,高速摩擦发热易导致胶体固化、变质、结皮,造成堵泵、漏胶、计量失准等问题。普通液压齿轮泵、通用涂料泵无法适配该工况,必须选用高粘度专用精密齿轮计量泵,这是选型的基础前提。
其次是转速控制,玻璃胶严禁高速运转,过高转速会产生强剪切热,破坏胶体结构,导致胶质变稠、固化堵泵。行业通用合理转速为10-60rpm,低速运行可保障出胶平稳、无脉动,有效规避胶线厚薄不均、断胶拉丝等缺陷。最后是压力选型,玻璃胶输送无需高压,但需稳定背压,常规工况选用承压10-20MPa泵型即可,预留充足压力裕量,满足管路阻力、胶体粘稠阻力需求,保证连续供胶稳定。
玻璃胶含微量硬质填料,长期输送易磨损泵体齿轮与端面,同时部分酸性玻璃胶具备弱腐蚀性,材质选型直接决定设备使用寿命与出胶精度稳定性。泵体与端板优先选用合金工具钢淬火处理,整体硬度高、耐磨抗冲击,可抵御填料长期磨损;精细化、高洁净工况可升级304/316不锈钢材质,杜绝生锈污染胶体。
核心齿轮组件需经过渗碳淬火、精密磨齿工艺,部分工况可做硬化涂层处理,缩小啮合间隙,长期使用不易磨损、流量不衰减。密封系统是重中之重,普通橡胶密封易被胶体侵蚀溶胀,必须选用FKM氟橡胶、耐候密封材质,搭配专用防腐机械密封,杜绝漏胶、渗胶,适配玻璃胶长期连续生产工况。
玻璃胶齿轮泵优先选用大口径进料结构,针对高粘度膏体胶体,可有效提升自吸能力,避免吸料不足、空转打滑、间歇性断胶问题。泵体采用端面耐磨补偿结构,可自动补偿运行磨损间隙,长期保持±1%以内的高精度计量,保障批量生产胶线一致性。
驱动方式优先伺服电机搭配减速机构,实现无级调速,转速与出胶量线性对应,可精准调节出胶量,适配不同规格工件涂胶、不同容量灌装需求。相较于普通变频驱动,伺服驱动抗干扰能力更强,启停平稳、无瞬间流量冲击,完美解决玻璃胶启停拉丝、堆胶问题,适配流水线自动化连续作业。
小型五金涂胶、门窗密封打胶、微量灌装场景,优选小排量、低转速、高精度齿轮泵,保障细微胶线均匀平整;大型幕墙涂胶、整桶灌装、批量挤出场景,选中大排量耐磨泵型,兼顾流量与稳定性。选型核心避坑要点:禁止选用通用液压齿轮泵、禁止高速运行、禁止使用普通密封件,同时配套精密过滤装置,减少大颗粒杂质进入泵体,降低磨损堵泵风险。
合理选型的玻璃胶齿轮泵,可实现24小时连续稳定供胶,计量精准、无脉动、无发热变质问题,大幅降低产品不良率与设备维保成本,是玻璃胶自动化生产线提质增效的核心设备。
东莞市华创精密泵业制造有限公司
联系人:谢先生
手机:186-7628-3335
邮箱:hcop@hcopump.com
地址:广东省东莞市东城街道周屋工业区岭园路7号