华创精密
您身边的齿轮计量泵专家
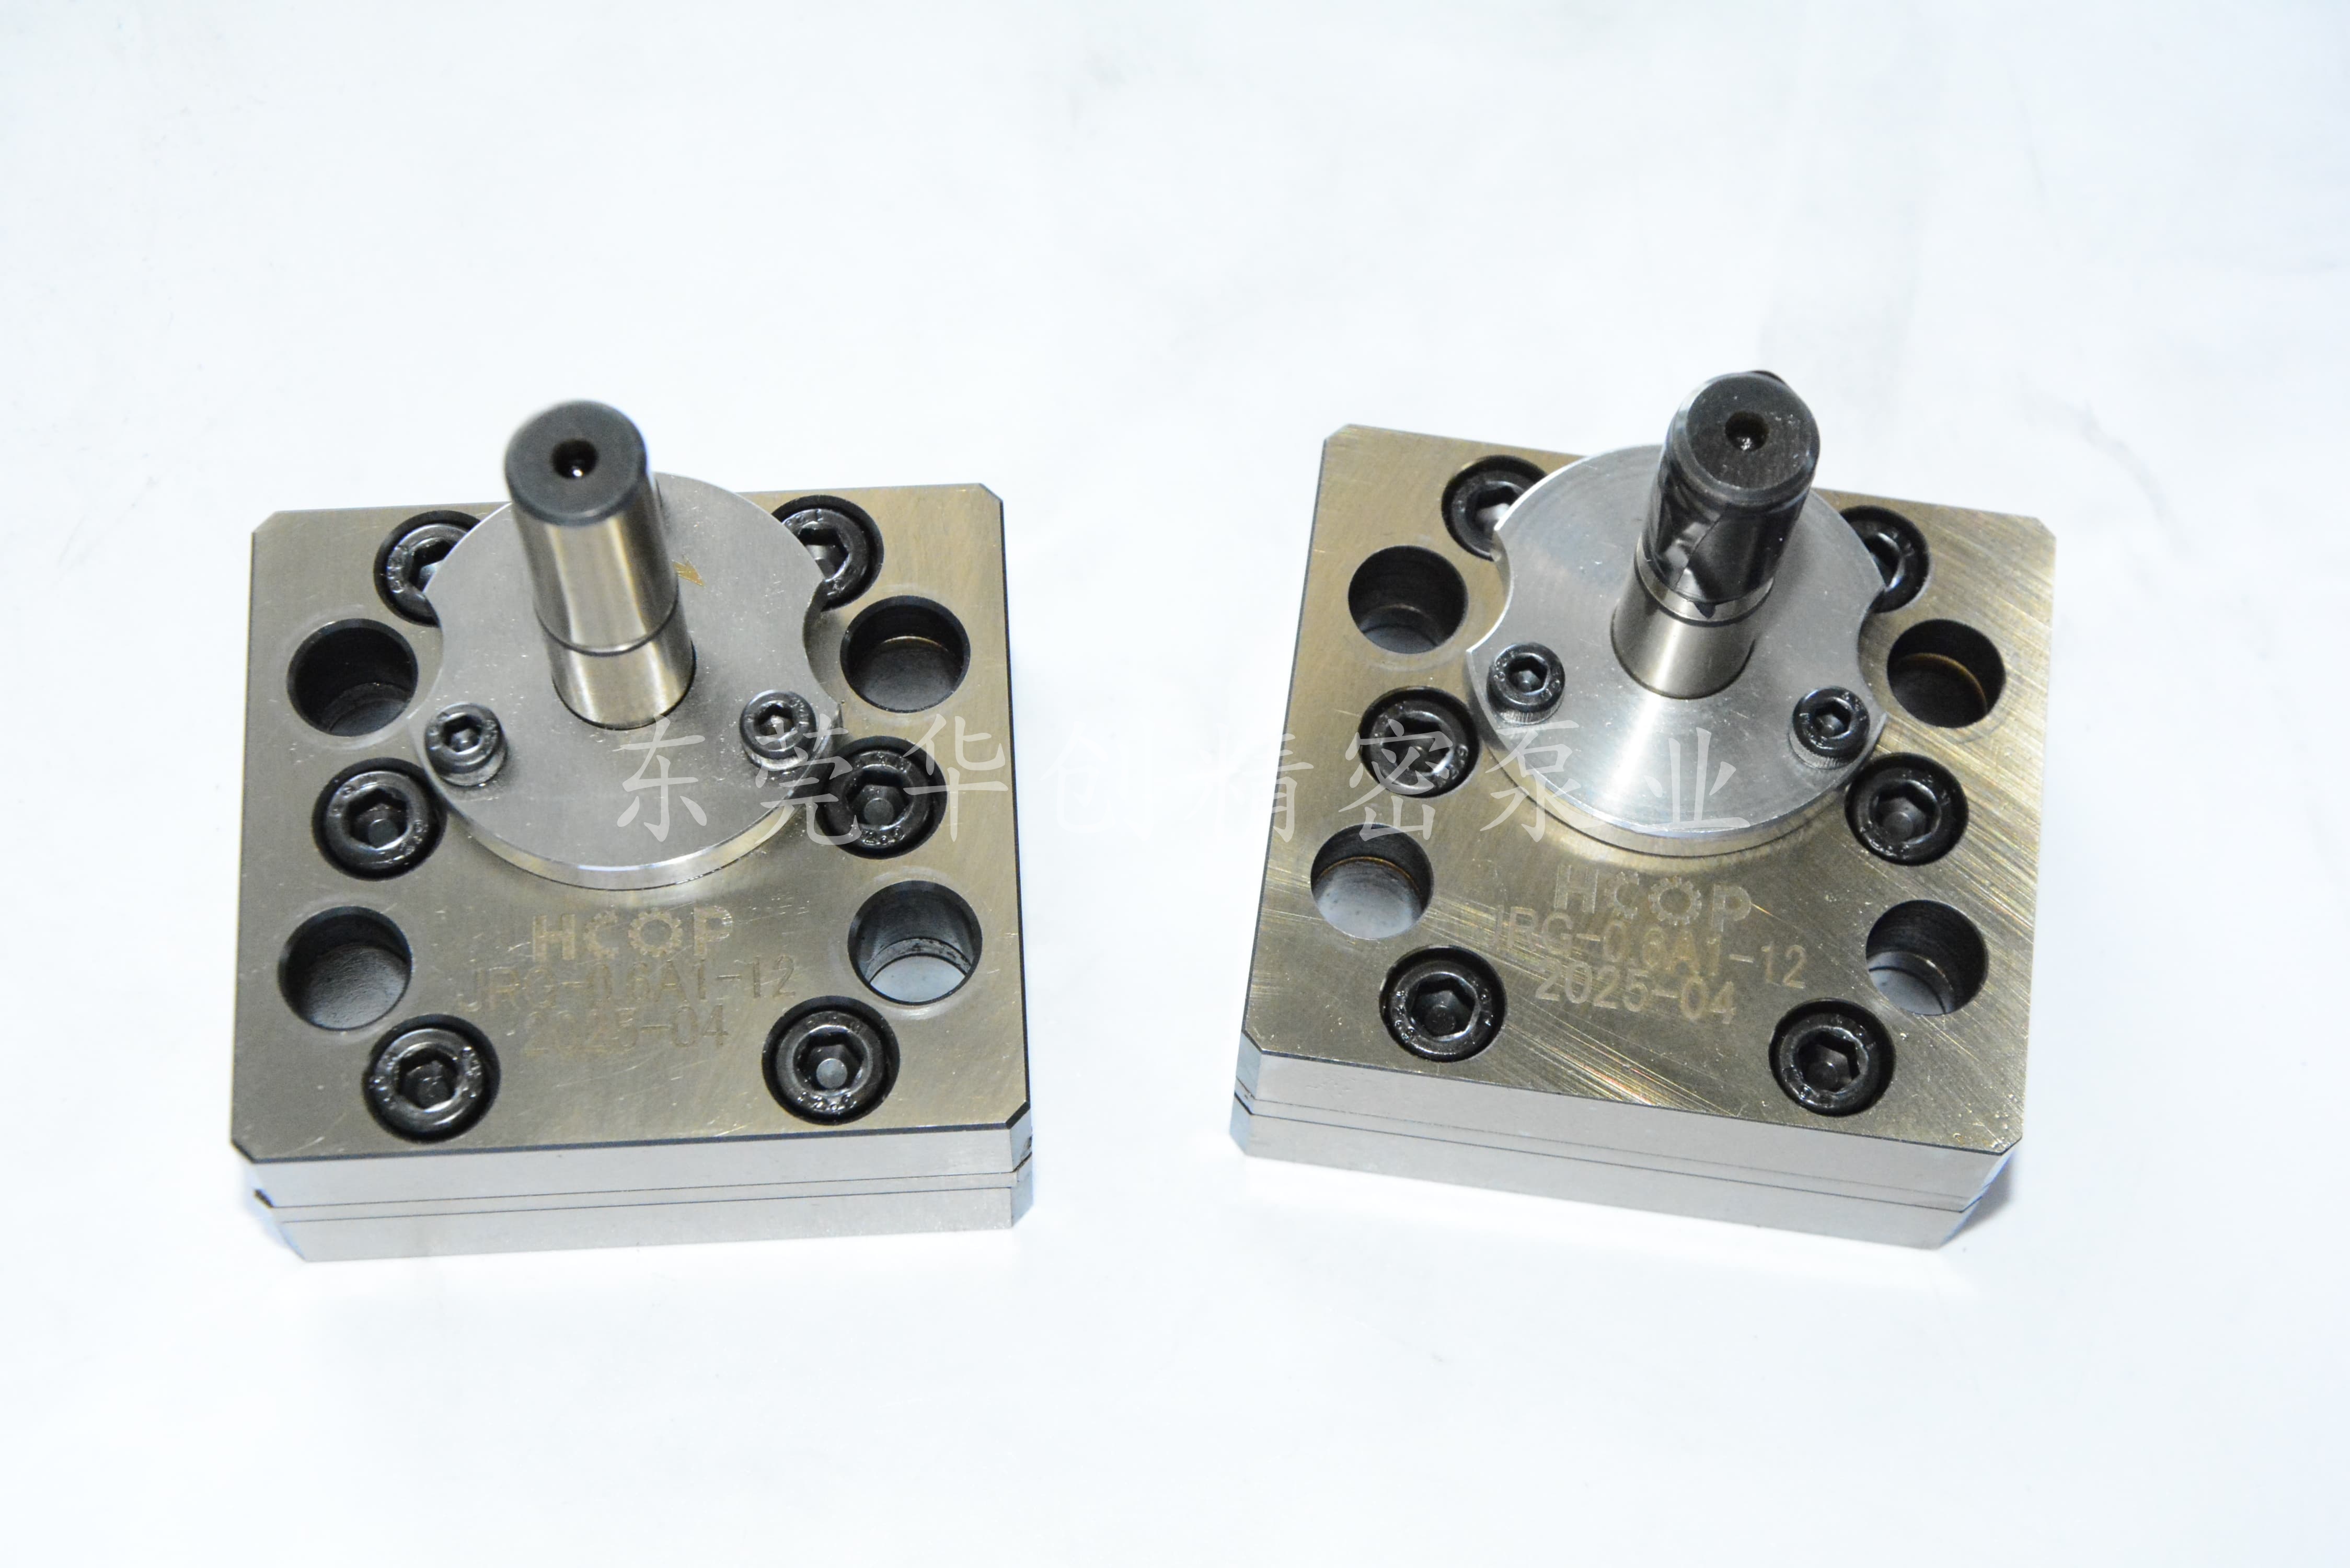
在精密点胶领域,齿轮泵凭借出胶稳定、无脉冲、计量精准的优势,成为高粘度胶水、双组份配比和微量涂覆场景的首选。但不少工程师在选型时习惯先看品牌、比价格,忽略了最核心的技术参数匹配。实际上,点胶机齿轮泵的选型逻辑并不复杂,只要把排量、压力、转速这三个参数按正确的方法卡准,材质、密封、驱动方式的选择都会顺理成章。本文围绕这三个参数的取值逻辑,再列出三个最常见的选错场景,帮你少走弯路。
排量指齿轮每旋转一圈排出的流体体积,单位通常为 mL/r 或 cc/r,它直接决定了泵的"单转出胶能力"。
选排量不能凭感觉,而要用反推法:先明确单次点胶所需胶量(mg 或 mL),再确认点胶频率(次/秒或次/分),两者相乘得到目标流量,最后结合预期转速反推排量。例如,单次点胶 0.05mL、每秒点 6 次,目标流量就是 18mL/min;若计划让泵工作在 30 转/分,所需排量即为 18 ÷ 30 = 0.6mL/r。
这里的关键是让泵落在推荐转速区间的中段。排量选大了,泵被迫在极低转速下运行,容易引发低速爬行和流量波动;排量选小了,又得靠高速补偿,加剧齿轮磨损。0.15 至 3.6cc 的微型泵适合 3C 电子、摄像头模组等微克级点胶,6cc 以上则多用于灌封、涂布等较大流量工况。
齿轮泵样本上的"最大出口压力 30MPa"是泵体承受极限,不是你该用的工作点。真正需要匹配的是系统背压——点胶阀开启压力、管路阻力、胶水粘度共同形成的阻力。
取值原则是:额定工作压力应高于系统实际背压的 20% 至 30%,留出安全余量。如果背压逼近泵的极限压力,内部泄漏会急剧增加,实际出胶量低于理论值,计量精度直接崩掉。
入口压力同样不能忽视。齿轮泵靠自吸能力吸胶,但面对硅胶、PUR 等高粘度介质,仅靠自吸往往不够。此时需在供料桶施加 0.05 至 0.1MPa 的稳定气压,把胶水"压向"泵入口,确保泵腔充盈。入口压力不足会导致空吸和气蚀,出胶出现气泡和断续。
齿轮泵是容积式泵,理论上流量与转速严格线性,转速越稳,出胶越准。但转速选择要在精度与寿命之间找平衡,尤其面对高粘介质时,必须坚持降速原则。
转速过低(低于 5 转/分)时,泵可能进入低速爬行区间,出胶脉动,伺服控制分辨率也会下降。转速过高则加速齿轮端面和轴承磨损。行业通用建议是:常规泵长期工作转速不超过 100 转/分;高温工况建议控制在 50 转/分以内、长期使用不超过 30 转/分。介质粘度越高,越应该往低转速靠,用大排量泵配低转速,而不是用小排量泵硬拉高转速。
场景一:按最大压力选泵,忽略实际背压。 有人看到样本标 30MPa 就以为随便用,结果系统背压接近极限,内泄大增,出胶量越用越少。正确做法是按实际背压的 1.2 至 1.3 倍选额定工作压力。
场景二:排量按理论流量选,没留转速余量。 算出来需要 0.6mL/r 就精确选 0.6,结果实际工况下转速被拉到 80 转/分以上,磨损加快、精度下降。应让计算转速落在推荐区间中段,必要时上调一档排量。
场景三:高粘胶水不降速,照搬低粘参数。 用点 UV 胶的转速去点硅胶,泵腔充盈不足、气蚀频发,出胶断续还以为是泵坏了。高粘介质必须降速运行,并配合入口加压供料。
把排量、压力、转速这三个参数按上述逻辑卡准,材质选择(工具钢还是不锈钢)、密封方式(油封还是机械密封)、驱动配置(伺服还是步进)就有了明确边界,选型自然不容易跑偏。
东莞市华创精密泵业制造有限公司
联系人:谢先生
手机:186-7628-3335
邮箱:hcop@hcopump.com
地址:广东省东莞市东城街道周屋工业区岭园路7号