华创精密
您身边的齿轮计量泵专家
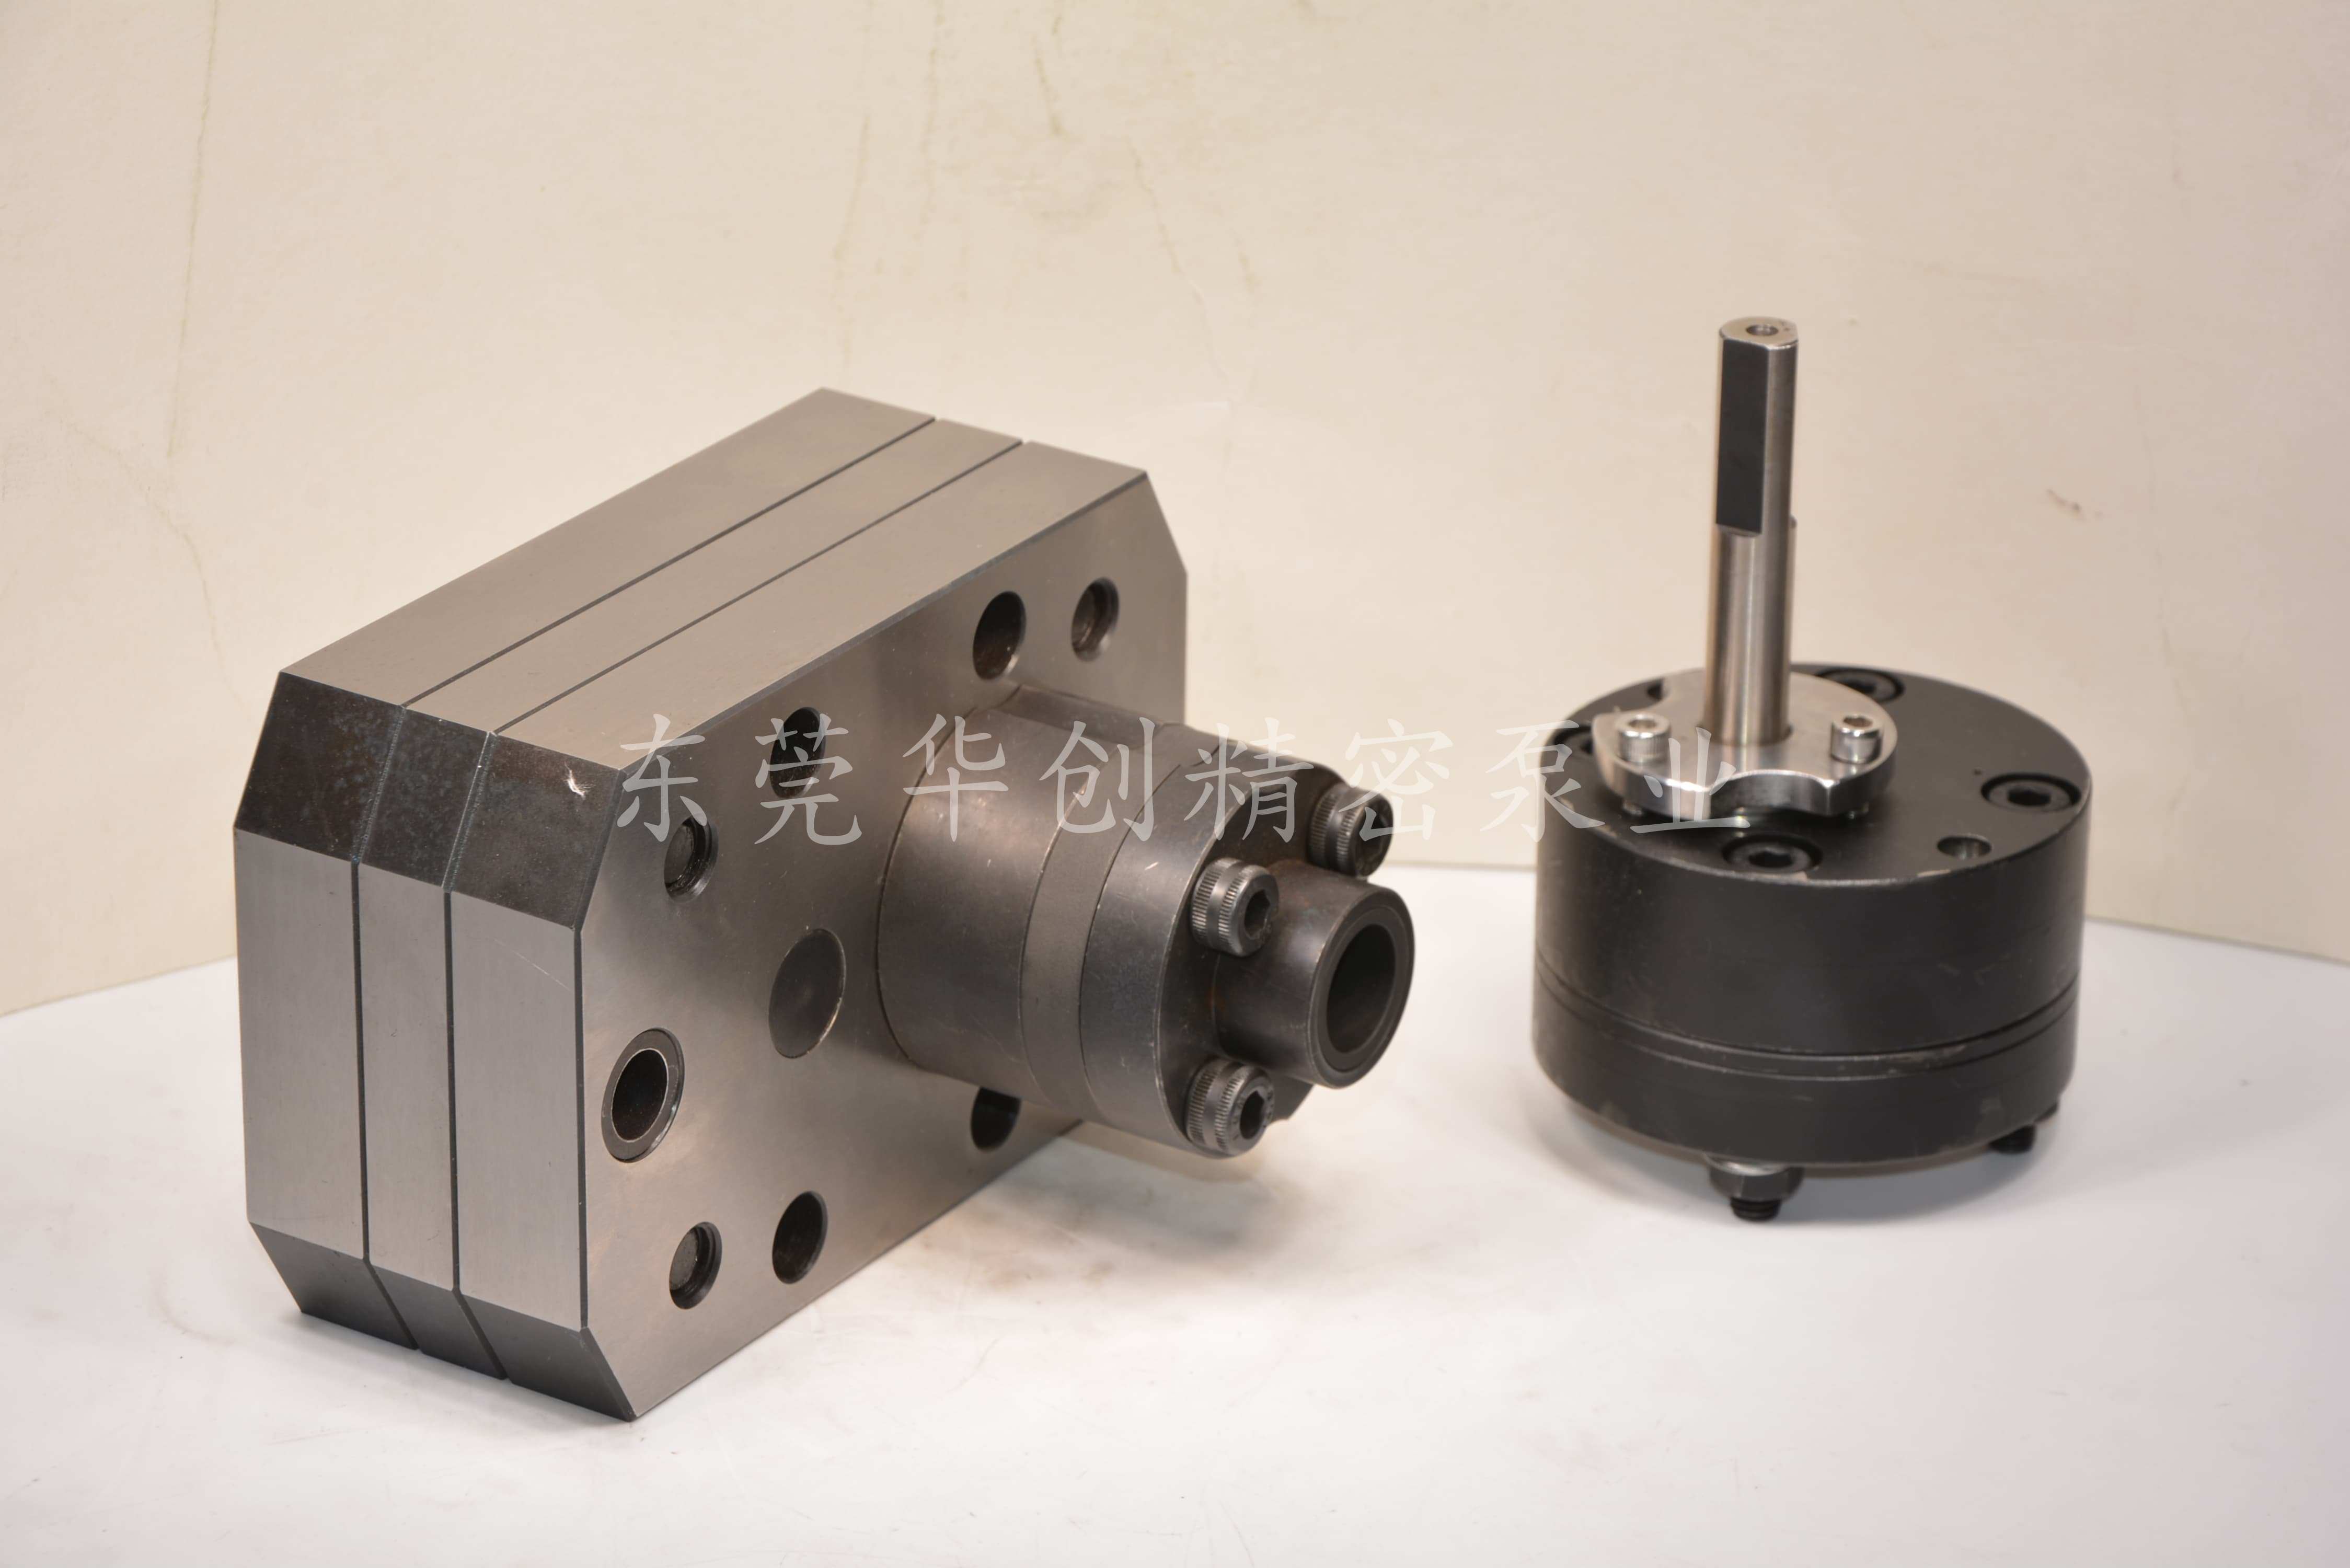
双组份灌胶工艺中,AB胶配比偏差是导致胶水不干、发脆、硬度不足、粘接失效的核心原因。配比偏了,后面的混合、灌注做得再好都是白费。而配比稳定的关键,不在设备屏幕上的设定值,而在计量泵的实际输出是否与设定值一致。很多工厂等到批量报废才追查,发现是计量泵悄悄“漂移”了。要真正保证配比稳定,得从三个误差来源入手,再配上一套验收时的测试方法。
第一个来源:两泵排量一致性。
双组份灌胶机通常配两台独立计量泵,A泵和B泵各自负责一组分。理论上,只要两泵排量比等于目标配比,出胶比例就是对的。但现实是,两台泵即使型号相同,实际排量也可能存在微小差异——齿轮配合间隙、端面密封状态、甚至装配公差,都会让实际每转排量不一致。更麻烦的是,A胶和B胶的粘度往往差很多,粘度高的组分容积效率低,同转速下实际输出量偏少。如果只按理论排量设定转速,高低粘度组分的输出差值会直接体现在配比上。
第二个来源:泵磨损速度差。
双组份胶水的两组分特性差异很大。A组分(基料)通常粘度高、填料多,B组分(固化剂)往往粘度低、腐蚀性强。含填料的A胶对齿轮泵的端面和齿顶磨损更快,而B胶的化学性质可能加速密封件溶胀老化。运行一段时间后,A泵内泄增大、实际排量衰减,B泵可能相对“健康”。两台泵的磨损速度不一致,配比就会持续向一侧偏移。这种漂移是渐进的,屏幕上的设定值一直没变,操作工根本看不出来,直到产品出现固化不良才发现问题。
第三个来源:进料压力波动。
齿轮泵靠自吸能力吸胶,但对于高粘度或含填料的胶水,仅靠自吸往往不够。如果A、B两路的供料气压不一致,或者某一路的管路弯折、滤网堵塞、料桶液位偏低,泵腔就可能充盈不足甚至吸入空气。粘度偏高的组分进料滞后,瞬时配比就会偏差。进料压力波动造成的配比问题是间歇性的——出胶忽多忽少,时好时坏,最难排查。业内经验是,将压料气压稳定在0.2至0.4MPa区间,过高容易发泡,过低则吸料不足。
设备到厂验收或定期维保后,必须做配比测试。行业通用方法是静态称重法,具体分三步:
第一步:单组分独立标定。 固定设备的工作压力和出胶流量,分别单独出A胶和B胶,用已去皮校准的电子秤称量实际出胶净重。注意出胶量应不小于计量泵容积总和的15%,否则称量误差会掩盖真实偏差。将实际值与理论值对比,判断是哪一路泵偏了。
第二步:双泵同步验证。 单泵各自准了,不代表同时运行时配比准。将A、B泵调整为日常生产转速,用两个独立器皿同时承接A胶和B胶,称量后计算实际配比。行业通用验收标准是误差控制在±2%以内,高精度场景要求±1%。如果超差,通过微调泵转速补偿,小幅多次调整直到进入范围。
第三步:连续运行复核。 静态校准通过后,必须模拟量产做一段时间连续出胶,检查长时间运行后配比是否漂移。重点关注热漂移(泵体温度升高后排量变化)、压力衰减和密封状态。配比测试不是一次性的,建议每班次开机前做单泵快速标定,换胶换批次后必须重测,设备运行每200小时检查密封件磨损情况。
配比稳定不是靠某一次校准“搞定”的,而是靠对两泵一致性、磨损趋势和进料条件的持续监控。把静态称重做实,把动态复核做勤,配比漂移才能在批量出问题之前被截住。
东莞市华创精密泵业制造有限公司
联系人:谢先生
手机:186-7628-3335
邮箱:hcop@hcopump.com
地址:广东省东莞市东城街道周屋工业区岭园路7号