华创精密
您身边的齿轮计量泵专家
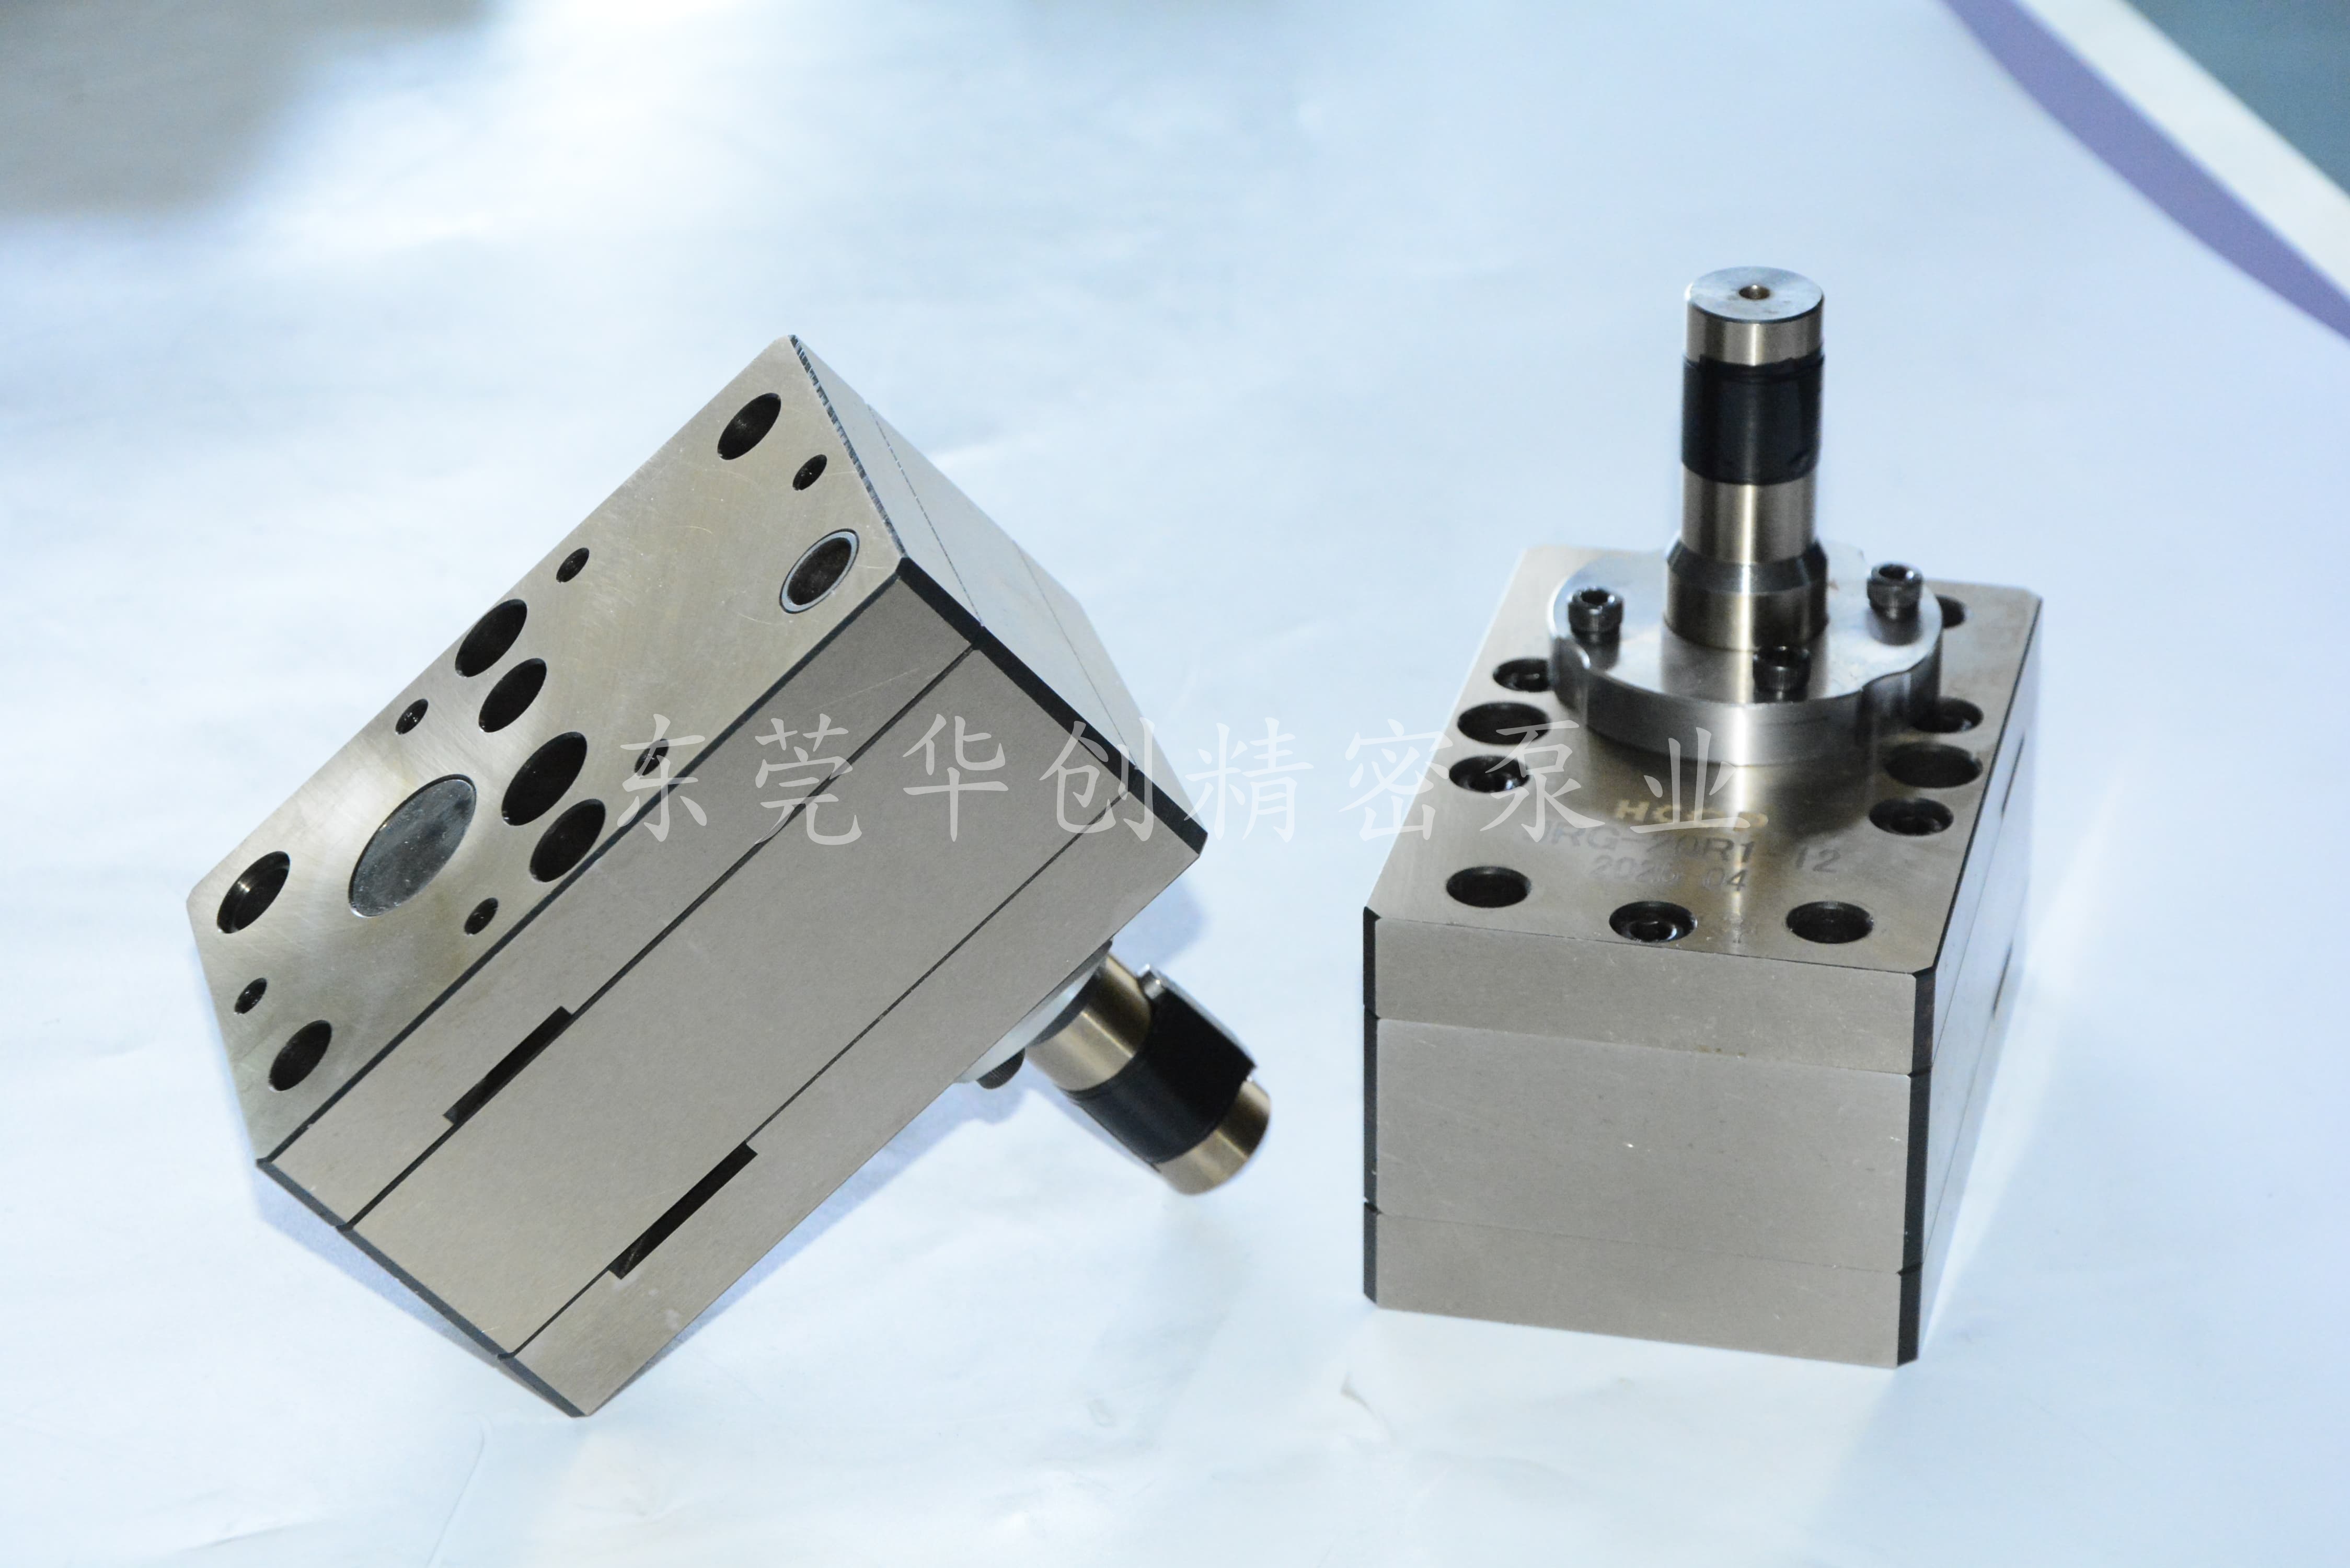
齿轮泵在点胶、树脂输送、熔体输送工况里,经常遇到出口压力达不到设定值的故障。压力不足直接表现为出胶不稳、流量偏小、无法建立背压。排查讲究先易后难,优先检查不用拆机的外部因素,再逐步深入泵本体内部问题。下面按六个环节依次梳理,每个环节附带现场快速判断方法,方便工程师快速定位故障。
第一,检查泵前供料是否不足,这是最先排查的项目。料桶液位偏低、供料桶压送气压不足、供料管路过滤器堵塞,都会造成入口物料供给跟不上泵的抽吸能力,泵吸空,出口压力自然无法建立。快速判断:观察料桶液位,看供料压力表数值;打开泵前排气口,若持续吸入空气,大概率供料跟不上。过滤器堵塞属于高频诱因,拆下滤网查看是否有胶体结块、填料沉淀堵塞滤孔。供料不足很多时候不是泵坏了,只是前端送料能力匹配不足,优先补压、清理滤网、提高料桶液位再复测压力。
第二,排查进料管气阻问题。管路高点积气、接头漏气、密封老化进气,是压力上不去的隐形杀手。齿轮泵属于容积泵,一旦入口侧吸入空气,气体具有压缩性,会占据泵腔容积,压缩过程中气体先被压缩,无法形成有效液体压力,表现为压力波动大、压力提不起来,流量忽大忽小。快速判断:打开管路高点排气阀持续排气,如果排出大量气泡,排气之后压力短暂回升,基本就是气阻。重点检查吸料管接头、料桶密封、泵入口密封圈,负压段微小渗漏都会持续进气。长距离吸料管路,尽量减少管路高点,增设排气口,避免气体积存。
第三,检查泵体内泄是否加大。前面外部因素排除后,就要考虑泵本体磨损带来的内泄漏。齿轮端面、齿顶圆与泵腔、轴承衬套磨损,间隙变大,高压侧介质会通过间隙回流到入口。泵转速越高,回流越明显,有效输出压力大幅下降。快速判断:在固定转速下,逐步提高背压,流量衰减明显;停机拆开泵体,观察齿轮端面有无划痕、磨损,胶体碳化颗粒容易加剧磨损。内泄属于硬件损耗,轻微磨损可短期降压使用,磨损严重只能拆解维修或者更换泵头。含填料、颗粒的胶料会加速内部磨损,要提前做好过滤防护。
第四,溢流阀或背压阀整定参数不对。很多点胶齿轮泵出口配套背压阀、溢流阀,用来稳定管路压力。如果溢流阀设定压力偏低,泵一升压介质就从溢流口回流,出口压力始终卡在溢流设定值,达不到工艺要求。还有阀内部卡胶、杂质卡住阀芯,导致阀芯关不严,持续回流泄压。快速判断:缓慢调高溢流阀设定压力,观察出口压力表是否同步上升;如果调整调压螺丝,压力无变化,拆开检查阀芯是否被胶垢卡住。清理阀芯异物后重新整定压力,整定完成锁紧防松螺母,防止运行过程中压力漂移。
第五,确认转向与联轴是否存在异常。电机转向反了,泵直接不出料,完全无法建压;联轴器打滑、键槽磨损丢转,电机在转,泵轴实际转速不足,流量下降,压力上不去。快速判断:断电盘动联轴器,确认泵轴转动顺畅;通电看泵转向标识,核对电机旋转方向;调高电机转速,压力表几乎没有变化,大概率存在丢转打滑。常见于波纹管联轴器夹紧螺丝松动、键槽磨损。重新锁紧联轴器夹紧螺栓,必要时更换磨损键或联轴器,校正同轴度后再次试机。
第六,核对介质粘度是否低于设计值。齿轮泵的输出压力能力和介质粘度存在关联。介质粘度过低,流动性太强,更容易通过泵内部间隙回流,难以维持高压;物料温度升高,粘度下降,也会出现压力上不去的现象。快速判断:对比当前物料温度与工艺设计温度,取样检测粘度;冷却物料之后再次试泵,如果压力明显回升,说明粘度偏低是主因。这种情况可以适当提高泵转速,或者调整背压补偿,若粘度偏离设计范围过大,需要评估泵型是否适配该介质。
总的来说,齿轮泵压力上不去,不要直接拆解泵体。按照供料、气阻、内泄、调压阀、联轴转向、介质粘度这个顺序逐项排查,由外到内,简单项目优先验证,能大幅缩短停机检修时间。多数现场故障集中在前四项,属于管路、阀门、供料问题,并非泵本体损坏。逐项排除,定位根源再维修调整,避免盲目更换泵头造成不必要成本浪费。
东莞市华创精密泵业制造有限公司
联系人:谢先生
手机:186-7628-3335
邮箱:hcop@hcopump.com
地址:广东省东莞市东城街道周屋工业区岭园路7号